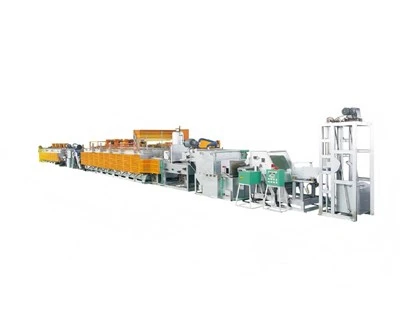
Yuvish va söndürme metallarning mikro tuzilishi va mexanik xususiyatlarini o'zgartirish uchun ishlatiladigan ikkita umumiy issiqlik bilan ishlov berish jarayonidir. Ikkalasi ham nazorat ostida isitish va sovutishni talab qiladi, lekin ular turli metallurgiya maqsadlarida qo'llaniladi.
Antavlanadigan pechodatda qattiqlikni kamaytirish, qoldiq stressni yo'qotish, ishlov berish qobiliyatini yaxshilash, mikro tuzilmani tozalash yoki homogenlashtirish va keyingi ishlov berish uchun material tayyorlash uchun ishlatiladi. Asöndürme pechiqattiqlik va mustahkamlikni oshirish yoki o'ziga xos qotib qolgan strukturani ishlab chiqish uchun qizdirilgandan keyin jarayon tez sovutishni talab qilganda qo'llaniladi.
Sanoat issiqlik bilan ishlov berish uskunasini tanlaydigan ishlab chiqaruvchilar uchun asosiy savol oddiygina qaysi pechning mos kelishi emas. Pechka mos kelishi kerakmaterial, kerakli mikro tuzilma, issiqlik bilan ishlov berish jarayoni, ishlab chiqarish hajmi, ish qismining geometriyasi, atmosfera talablari va quyi oqimdagi ishlash.
Bir qarashda tavlanadigan pech va söndürme pechi
| Element | Tozalash pechkasi | Söndürme pechi |
|---|---|---|
| Asosiy maqsad | Qattiqlikni pasaytiring, stressni engillashtiring, ishlov berish qobiliyatini yaxshilang va mikro tuzilmani sozlang | Boshqariladigan isitish va tez sovutish orqali qattiqlik va quvvatni oshiring |
| Sovutish usuli | Boshqariladigan yoki sekin sovutish | Yog ', suv, gaz yoki boshqa tanlangan muhitda tez sovutish |
| Oddiy materiallar | Karbonli po'lat, qotishma po'lat, rulmanli po'lat, simli simlar va boshqa metall materiallar | Karbonli po'lat, qotishma po'lat, mahkamlagichlar, tishli g'ildiraklar, miller, podshipnik komponentlari va boshqa qattiqlashuvchi qismlar |
| Oddiy jarayonlar | Yumshoq tavlanish, sferoidlashtiruvchi tavlanish, stressni bartaraf etish | Qattiqlashuv, karbürizatsiya va söndürme, söndürme va temperleme |
| Ishlab chiqarish rejimi | Material va mahsulotga qarab partiyali yoki doimiy | Ishlab chiqarish hajmiga va qismning geometriyasiga qarab partiyali yoki uzluksiz |
| Umumiy jihozlar | Pit pechi, quduq{0}}turi pech, qo'ng'iroq pechi, rolikli pech, vakuumli tavlanadigan pech | Uzluksiz söndürme pechi, tarmoqli{0}}söndürme pechi, vakuumli söndürme pechi va boshqa söndürme tizimlari |
Asosiy farq - butermal tsiklning maqsadi. Tavlash odatda yumshoqroq yoki barqarorroq material holatini olish uchun boshqariladigan sovutishdan foydalanadi, söndürme esa qattiqroq strukturani olish uchun tez sovutishdan foydalanadi.
Tozalash pechkasi nima qiladi?
Yuvish pechi metallni boshqariladigan haroratgacha qizdiradi, uni ma'lum vaqt davomida ushlab turadi va keyin tegishli tezlikda sovutadi. Maqsad materialni oddiygina isitish emas, balki uning ichki tuzilishi va mexanik xususiyatlarini o'zgartirishdir.
Tozalashning umumiy sabablari quyidagilardan iborat:
- Qattiqlikni kamaytirish va ishlov berish qobiliyatini yaxshilash
- Shakllantirish, payvandlash, ishlov berish yoki boshqa jarayonlarda qoldiq stressni bartaraf etish
- Egiluvchanlik va plastiklikni yaxshilash
- Don tuzilishini sozlash
- Materiallar tuzilishini homogenlashtirish
Po'latni keyingi ishlov berish yoki issiqlik bilan ishlov berish uchun tayyorlash
Bu funktsiyalar, ayniqsa, po'lat simlar, bobinlar, mahkamlagichlar, podshipniklar po'latlari, avtomobil komponentlari va boshqariladigan material xususiyatlarini talab qiluvchi boshqa metall buyumlar uchun tavlanishni muhim qiladi.
Bobinli va katta{0}}partiyali ishlov berish uchun, aXo'sh-Tavlanadigan pechni yozingvertikal yuklash va boshqariladigan atmosferani qayta ishlashni ta'minlashi mumkin. CHTEE quduq{1}}turi pechi o'ralgan materiallarni partiyaviy qayta ishlash uchun mo'ljallangan va sferoidizatsiya va yumshoq yumshatish jarayonlarini qo'llab-quvvatlaydi.

Söndürme pechi nima qiladi?
Söndürme o'chog'i ish qismini qattiqlashish yoki boshqa belgilangan issiqlik bilan ishlov berish jarayoni uchun zarur bo'lgan haroratga qizdiradi va keyin materialni boshqariladigan sovutish bosqichiga o'tkazadi.
Tez sovutish bosqichi söndürmening o'ziga xos xususiyati hisoblanadi. Bu po'latning mikro tuzilishini o'zgartiradi va qattiqlik va mustahkamlikni sezilarli darajada oshirishi mumkin.
Sanoat o'chirish tizimlari odatda quyidagilar uchun ishlatiladi:
- Boltlar, yong'oqlar va boshqa mahkamlagichlar
- Avtomobil viteslari va transmissiya komponentlari
- Millar va mexanik komponentlar
- Rulman komponentlari
- Kichik va o'rta metall qismlar
Karbürizatsiya, qattiqlashuv va temperaturani talab qiluvchi komponentlar
Katta hajmdagi-ishlab chiqarish uchun, aUzluksiz turdagi karburizatsiyali söndürme pechi uzluksiz ishlab chiqarish liniyasida isitish, karbürizatsiya, söndürme va temperaturani birlashtirishi mumkin. CHTEE ning uzluksiz tizimi atmosferani boshqariladigan isitish va amaldagi ishlab chiqarish jarayonlari uchun moyni o'chirish tizimidan foydalanadi.

Eng katta farq: sovutish usuli
Sovutish tavlanish va söndürme o'rtasidagi eng aniq farqlardan biridir.
Yuvish sovutish bosqichini material va maqsadli mikro tuzilishga muvofiq nazorat qilishni talab qiladi. Sovutish tezligi keyingi o'ylash emas, balki jarayonning bir qismidir.
Masalan, sferoidlashtiruvchi tavlanish davri istalgan karbid strukturasini olish va ishlov berish qobiliyatini yaxshilash uchun boshqariladigan isitish, namlash va sovutishni talab qilishi mumkin.
CHTEE ning tavlanish uskunasi o'choq yuki davomida haroratning bir xilligini yaxshilash uchun konveksiya isitish va boshqariladigan termal davrlardan foydalanadi.
Söndürme, isitiladigan materialni tanlangan söndürme vositasi orqali ataylab tez sovutadi.
Söndürme muhiti va sovutish xususiyatlari qattiqlik, buzilish va yorilish xavfiga bevosita ta'sir qiladi. Shuning uchun to'g'ri tizim materialga, komponent geometriyasiga, kerakli qattiqlik va ishlab chiqarish jarayoniga bog'liq.
Sanoat ishlab chiqarish uchun o'choq va söndürme tizimi bir jarayon sifatida ishlashi kerak. Faqatgina isitish harorati yakuniy natijani aniqlamaydi.
Tavlash va söndürme: turli metallurgiya maqsadlari
Ikkala jarayon ham bir xil ishlab chiqarish yo'nalishida paydo bo'lishi mumkin.
Po'lat komponent avval ishlov berish qobiliyatini yaxshilash yoki uning tuzilishini tayyorlash uchun tavlanishdan o'tishi mumkin. Ishlov berilgandan so'ng, xuddi shu komponent keyinchalik kerakli mexanik xususiyatlarga erishish uchun qattiqlashishi va söndürülmesi mumkin.
Bu ishlab chiqarishda keng tarqalgan:
Mahkamlagichlar:simli novda yoki shakllangan komponentlar shakllantirish va ishlov berishdan oldin sferoidizatsiya yoki yumshoq tavlanishni talab qilishi mumkin, so'ngra kerak bo'lganda qattiqlashish va temperlash.
Avtomobil qismlari:tishli g'ildiraklar, miller va boshqa komponentlar funktsional talablariga qarab turli xil issiqlik bilan ishlov berish bosqichlarini talab qilishi mumkin.
Rulman komponentlari:rulmanli po'latlar ishlov berishdan oldin sferoidlashtiruvchi tavlanishni, so'ngra qattiqlashishni va temperaturani talab qilishi mumkin.
Sanoatga oid{0}}maxsus uskunalarni ishlab chiqaruvchilar koʻrib chiqishi mumkinFastener issiqlik bilan ishlov berish yechimlari ,Avtomobil issiqlik bilan ishlov berish yechimlari vaRulmanli issiqlik bilan ishlov berish pechlari yechimlari haqiqiy komponent va jarayonga muvofiq.
Qachon tavlanadigan pechdan foydalanish kerak?
Ishlab chiqarish jarayoni yumshoqroq, qayta ishlanadigan yoki tizimli ravishda barqarorroq material holatini talab qilganda, yumshatish pechi odatda ko'rib chiqiladi.
Odatdagi misollarga quyidagilar kiradi:
Juda qattiq yoki mos bo'lmagan mikro tuzilishga ega bo'lgan po'latni doimiy ravishda qayta ishlash qiyin bo'lishi mumkin. Yuvish qattiqlikni kamaytirishi va ishlov berish qobiliyatini yaxshilashi mumkin.
Sovuq ishlov berish qoldiq stressni keltirib chiqarishi va material tuzilishini o'zgartirishi mumkin. Stressni bartaraf etish{1}}yoki boshqa yumshatish jarayonlari keyingi operatsiyalardan oldin materialni barqarorlashtirishga yordam beradi.
Ko'p miqdorda simli sim yoki o'ralgan materialni partiyaviy{0}}turdagi pechlarda qayta ishlash mumkin. Vertikal chuqur yoki quduq tipidagi pech-, ayniqsa, ishlab chiqarish sxemasi vertikal yuklashni talab qilganda juda mos keladi.
Tavlanish boshqa termal jarayondan oldin tayyorgarlik bosqichi sifatida ham ishlatilishi mumkin. Kerakli tsikl po'lat naviga va yakuniy mexanik xususiyatlarga bog'liq.
Söndürme pechini qachon ishlatish kerak?
Agar komponent qattiqlashuv jarayonini talab qilsa va tez sovutish belgilangan issiqlik bilan ishlov berish davrining bir qismi bo'lsa, söndürme pechi mos keladi.
Odatdagi ilovalarga quyidagilar kiradi:
Boltlar, vintlardek va yong'oqlar sirt va yadro xususiyatlarining kerakli kombinatsiyasiga erishish uchun karbürleme, qotib qolish, söndürme va temperaturani talab qilishi mumkin.
A Avtomobil mahkamlagichlari uchun kamar tipidagi söndürme pechi komponent oʻlchami va ishlab chiqarish talablari uzluksiz belbogʻ-turi jarayoniga mos kelganda foydalanish mumkin.
Tishli g'ildiraklar, miller va boshqa transmisyon qismlari ko'pincha boshqariladigan qattiqlashuv va söndürme jarayonlarini talab qiladi.
Ushbu ilova uchun aTransmissiya qismlari uchun kamar tipidagi söndürme pechi sanoat issiqlik bilan ishlov berish ishlab chiqarish liniyasiga birlashtirilishi mumkin.
Rulman komponentlari ehtiyotkorlik bilan boshqariladigan issiqlik bilan ishlov berishni talab qiladi, chunki qattiqlik, o'lchov barqarorligi va mikroyapı xizmat ko'rsatish ko'rsatkichlari bilan chambarchas bog'liq.
A Rulman komponentlari uchun lenta-turi Söndürme pechimos rulman komponentlarini uzluksiz qayta ishlash uchun uskunalar variantlaridan biri hisoblanadi.
Yuvish pechkasi va söndürme pechi: qaysi biri sizning ishlab chiqarishingizga mos keladi?
Uskunani tanlash o'choq nomidan emas, balki kerakli issiqlik bilan ishlov berish natijasidan boshlanishi kerak.
Ushbu omillarni ko'rib chiqing:
1. Kerakli qattiqlik
Agar jarayon qattiqlikni kamaytirishi va ishlov berish qobiliyatini yaxshilashi kerak bo'lsa, tavlanish mos bo'lishi mumkin.
Agar jarayon tez sovutish orqali qattiqlikni sezilarli darajada oshirishni talab qilsa, söndürme haqida o'ylash kerak.
2. Kerakli mikrostruktura
Turli xil po'lat navlari turli xil termal davrlarni talab qiladi. Sferoidlashtiruvchi tavlanish, yumshoq yumshatish, stressni bartaraf etish, qotib qolish va karburizatsiya{1}}söndürme bir-birini almashtirib bo'lmaydigan jarayonlardir.
3. Ish qismi hajmi va shakli
Katta rulonlar, uzun vallar va og'ir partiyalar kichik mahkamlagichlar yoki viteslardan boshqa o'choq konfiguratsiyasini talab qilishi mumkin.
Vertikal o'choqli pechlar ma'lum rulonli va katta{0}}partiyali ilovalar uchun foydalidir, uzluksiz tarmoqli pechlar esa katta hajmdagi-ishlab chiqarishda kichikroq qismlar uchun odatda qo'llaniladi. CHTEE ning quduq{3}}turi tavlanadigan pechi, masalan, vertikal yuklash va partiyalarni qayta ishlash uchun mo'ljallangan.
4. Ishlab chiqarish hajmi
Partiyali pechlar turli yuklar va ishlab chiqarish jadvallari uchun moslashuvchanlikni ta'minlaydi.
Uzluksiz pechlar qismlar ishlab chiqarish tezligida isitish, ishlov berish, söndürme va temperatura bosqichlarining belgilangan ketma-ketligidan o'tganda ko'proq mos keladi.
5. Atmosferaga qo'yiladigan talablar
Oksidlanish, dekarburizatsiya yoki sirt holatini nazorat qilish kerak bo'lganda atmosfera nazorati muhim ahamiyatga ega.
CHTEE ning vertikal tavlanadigan pechi qayta ishlash jarayonida oksidlanish va dekarburizatsiyani kamaytirish uchun azotni himoya qiluvchi atmosfera texnologiyasidan foydalanadi.
Bir xil ishlab chiqarish liniyasida tavlanish va söndürme foydalanish mumkinmi?
Ha. Ular turli jarayonlardir, lekin ular bir xil umumiy issiqlik bilan ishlov berish marshrutining bir qismi bo'lishi mumkin.
Oddiy ishlab chiqarish ketma-ketligi quyidagicha ko'rinishi mumkin:
Xom ashyo → tavlanish → shakllantirish/ishlov berish → karbürizatsiya yoki qattiqlashtirish → söndürme → temperlash → tekshirish
Haqiqiy ketma-ketlik materialga, komponent dizayniga va kerakli mexanik xususiyatlarga bog'liq.
Misol uchun, mahkamlagich ishlab chiqaruvchisi simli novdani shakllantirish uchun tayyorlash uchun tavlanishdan foydalanishi va keyinchalik tayyor mahkamlagich uchun uzluksiz karbürleme, söndürme va temperleme uskunalarini ishlatishi mumkin.
Shuning uchun sanoat pechini tanlash quyidagilarga asoslanishi kerakto'liq issiqlik bilan ishlov berish jarayoni, uskunani faqat o'choq turi bo'yicha tanlash o'rniga.
Sanoat loyihalari uchun tavlanadigan pech va söndürme pechini tanlash
Sanoat pechlari loyihasi uchun uskunaning spetsifikatsiyasi odatda quyidagilarni hisobga olishi kerak:
- Material darajasi
- Qismlarning o'lchamlari va og'irligi
- Maqsadli qattiqlik yoki mexanik xususiyatlar
- Kerakli issiqlik bilan ishlov berish jarayoni
- Partiya hajmi yoki soatlik ishlab chiqarish quvvati
- Isitish harorati va ushlab turish vaqti
- Sovutish talablari
- Olovli atmosfera
- Yuklash va tushirish usuli
- Avtomatlashtirish talablari
- Dastgoh sxemasi
- Energiya manbai
CHTEE taqdim etadiSanoat issiqlik bilan ishlov berish pechlari ishlab chiqaruvchisi tavlanadigan pechlar, söndürme pechlari, vakuumli pechlar va moslashtirilgan issiqlik bilan ishlov berish tizimlarini qamrab oladigan xizmatlar.
Kompaniyaning tavlanish uskunalari portfeli po'lat simli rulonlar, mahkamlagichlar, podshipnik po'latlari va avtomobil qismlari kabi ilovalar uchun chuqur{0}}turi va vertikal o'choq konfiguratsiyalarini o'z ichiga oladi.