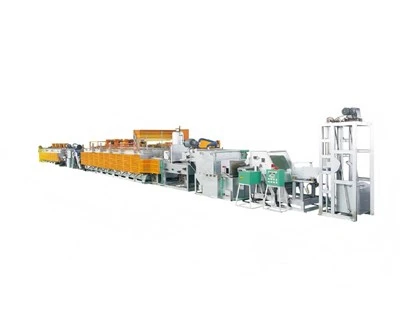
Agar siz ishlab chiqarish liniyasidan chiqib ketayotgan viteslar, podshipniklar, zanjirlar, mahkamlagichlar yoki avtomobil qismlarini ko'rgan bo'lsangiz, ehtimol ular söndürme jarayonidan o'tgan. Issiqlik bilan ishlov berish po'latning ichki tuzilishini o'zgartirib, qismlarga uzoq muddatli xizmat ko'rsatish uchun zarur bo'lgan qattiqlik va eskirishga chidamliligini beradi.
Ishlab chiqaruvchilar uchun to'g'ri qattiqlikni olish ishning faqat bir qismidir. Har bir ish qismi, shuningdek, birinchi qismdan oxirgi qismgacha izchil bo'lishi kerak. Shuning uchun ko'plab zavodlar atarmoqli tarmoqli pechuchunsanoat issiqlik bilan ishlov berish. Uzluksiz ishlab chiqarish jarayoni haroratni, isitish vaqtini va söndürme sharoitlarini nazorat qilishni ancha osonlashtiradi, bu partiyalar orasidagi sifat farqlarini kamaytirishga yordam beradi.
Nima uchun tarmoqli kamar pechlari söndürme uchun ishlatiladi
An'anaviy o'choq pechlari kichik hajmdagi-ishlab chiqarish uchun yaxshi ishlaydi, lekin ular qayta-qayta yuklash, tushirish va qayta isitishni talab qiladi. Ishlab chiqarish samaradorligi cheklangan va jarayonning izchilligi ko'p jihatdan operatorga bog'liq.
A uzluksiz issiqlik bilan ishlov berish pechkasiboshqacha ishlaydi. Qismlar o'choq bo'ylab to'rli kamarda belgilangan tezlikda harakatlanadi. Har bir ish qismi bir xil marshrutni kuzatib boradi, har bir isitish zonasida bir xil vaqt davomida qoladi va bir xil sharoitlarda söndürme tankiga kiradi.
Buning sabablaridan birisanoat tarmoqli kamar pechlariviteslar, podshipniklar, velosiped qismlari, zanjirlar, standart mahkamlagichlar, qo'l asboblari va ko'p miqdorda ishlab chiqarilgan boshqa ko'plab po'lat qismlar uchun keng qo'llaniladi.
Isitish ko'pchilik o'ylagandan ko'ra muhimroqdir
Ko'p odamlar söndürme tankiga e'tibor berishadi, lekin isitish bosqichi yakuniy natijaga yanada katta ta'sir ko'rsatadi.
Po'latni so'ndirishdan oldin u avval to'g'ri ostenitizatsiya haroratiga yetishi kerak. Agar ba'zi qismlar notekis qizdirilsa, har bir qism bir xil sovutish jarayonidan o'tsa ham, oxirgi qattiqlik farq qilishi mumkin.
Quduq{0}}loyihalanganissiqlik bilan ishlov berish pechini o'chirishisitish kamerasini bir nechta harorat zonalariga ajratadi. Bu ish qismlarini keskin harorat o'zgarishini boshdan kechirish o'rniga asta-sekin isitish imkonini beradi. Natijada bir xil isitish, past termal stress va söndürme uchun yaxshiroq tayyorgarlik.
Uzluksiz ishlab chiqarish bilan shug'ullanadigan ishlab chiqaruvchilar uchun barqaror isitish ko'pincha kamroq rad etilgan qismlarni va kamroq qayta ishlashni anglatadi.
Atmosferani boshqarish sirtni himoya qiladi
Yuqori harorat boshqa muammoni keltirib chiqaradi. Havo ta'sirida bo'lgan po'lat isitish vaqtida oksidlanishi yoki uglerodni yo'qotishi mumkin.
Oksidlanish sirtda shkalani qoldiradi, dekarburizatsiya esa sirt qattiqligini pasaytiradi. Ikkalasi ham ishlov berish xarajatlarini oshiradi va mahsulotning ishlash muddatini qisqartirishi mumkin.
Ko'pchilikkarbürlemeli söndürme pechlariisitish jarayonida boshqariladigan himoya muhitidan foydalaning. Barqaror atmosferani nazorat qilish sirt sifatini saqlashga yordam beradi va uglerod tarkibini kerakli joyda ushlab turadi. Bu, ayniqsa, sirt ishlashi to'g'ridan-to'g'ri xizmat muddatiga ta'sir qiladigan transmisyon qismlari, rulman komponentlari va nozik viteslar uchun juda muhimdir.
Söndürme paytida nima sodir bo'ladi
Kerakli haroratga erishilgandan so'ng, ish qismlari to'g'ridan-to'g'ri söndürme qismiga o'tadi.
Transfer tez va izchil bo'lishi kerak. Agar bir qism boshqasidan bir necha soniya kechroq sovisa, metallurgiya tuzilishi o'zgarishi mumkin. Ato'rli kamar söndürme pechikonveyer tezligini söndürme tizimi bilan moslashtirib, har bir ish qismi uchun uzatish vaqtini bir xil ushlab turadi.
Yog 'odatda söndürme vositasi sifatida ishlatiladi, chunki u yorilish va haddan tashqari buzilish xavfini kamaytiradigan boshqariladigan sovutishni ta'minlaydi. Materiallar va mahsulot talablariga qarab, boshqa söndürme vositalari ham tanlanishi mumkin.
Sovutgandan so'ng, po'lat qattiqroq tuzilishga aylanadi, bu komponentni qo'llash uchun zarur bo'lgan mexanik xususiyatlarni beradi.
Nima uchun ko'plab ishlab chiqarish liniyalari karbürizatsiya va söndürmeyi birlashtiradi
Ba'zi komponentlar umumiy qattiqlikdan ko'proq narsani talab qiladi. Tishli g'ildiraklar, tishli g'ildiraklar, miller va podshipniklar ko'pincha qattiq yadroni ushlab turganda qattiq tashqi qatlamni talab qiladi.
Bu erda auzluksiz turdagi karburizatsiyali söndürme pechiafzal qilingan yechimga aylanadi.
Karburizatsiya jarayonida uglerod po'lat yuzasiga tarqaladi. Quyidagi söndürme jarayoni bu uglerodga boy qatlam-qatlamini qattiqlashtiradi, yadro esa nisbatan qattiqligicha qoladi. Tayyor qism sirtdagi aşınmaya qarshi turishi va juda mo'rt bo'lmasdan zarba yuklarini o'zlashtirishi mumkin.
Karbürleme va söndürme bir uzluksiz ishlab chiqarish liniyasida tugallanganligi sababli, ishlab chiqaruvchilar barqaror mahsulot sifatini saqlab, samaradorlikni oshirishi mumkin.
Söndürme sifatiga ta'sir qiladigan umumiy muammolar
Hatto zamonaviy bilan hamsanoat söndürme pechi, jarayonni nazorat qilish hali ham muhim.
Agar isitish harorati juda past bo'lsa, qattiqlik kerakli darajaga etmasligi mumkin.
Agar isitish vaqti juda uzoq bo'lsa, donning o'sishi mexanik ish faoliyatini kamaytirishi mumkin.
Ishlab chiqarish jarayonida konveyer tezligi o'zgarsa, turli partiyalar turli xil namlash vaqtlarini olishlari mumkin.
Agar o'choq atmosferasi beqaror bo'lsa, sirtda oksidlanish yoki dekarburizatsiya paydo bo'lishi mumkin.
Söndürme yog'ining harorati to'g'ri nazorat qilinmasa, buzilish va o'lchamdagi o'zgarishlar kuchayishi mumkin.
Ko'pgina sifat muammolari bitta omil tufayli yuzaga kelmaydi. Ular odatda bir-biriga qarshi ishlaydigan bir nechta jarayon parametrlarining natijasidir.
To'g'ri issiqlik bilan ishlov berish uskunasini tanlash
Turli xil mahsulotlar turli xil o'choq konfiguratsiyasini talab qiladi.
Kichik mahkamlagichlar odatda yuqori ishlab chiqarish tezligiga muhtoj.
Avtomobil viteslari atmosferani aniq nazorat qilish va izchil chuqurlikni talab qiladi.
Rulmanlar söndürmeden keyin mukammal o'lchov barqarorligini talab qiladi.
Buloqlar va zanjir komponentlari turli xil isitish va sovutish davrlarini talab qilishi mumkin.
ni tanlashdasanoat issiqlik bilan ishlov berish pechi, ishlab chiqaruvchilar odatda faqat o'choq haroratiga e'tibor berish o'rniga ishlab chiqarish quvvati, ish qismi hajmi, material darajasi, talab qilinadigan qattiqlik, avtomatlashtirish darajasi va kelajakdagi kengaytirish rejalarini hisobga oladi.
CHTEEIshlab chiqaruvchilarga ishonchli söndürme ishlab chiqarish liniyalarini qurishda yordam beradi
Tanlash atarmoqli tarmoqli pechBu shunchaki uskunani tanlash emas. Pech sizning mahsulotingizga, ishlab chiqarish hajmiga, issiqlik bilan ishlov berish jarayoniga va sifat talablariga mos kelishi kerak.
CHTEE dizayn va ishlab chiqarish bo'yicha ko'p yillik tajribaga egato'rli lentali söndürme pechlari, uzluksiz karburizatsiyali söndürme pechlari, sanoat issiqlik bilan ishlov berish pechlari, va to'liq uzluksiz issiqlik bilan ishlov berish ishlab chiqarish liniyalari.
Fabrikangiz qattiqlik, isitish vaqtida oksidlanish, so'ndirishdan keyin haddan tashqari buzilish, beqaror o'choq atmosferasi, past ishlab chiqarish samaradorligi yoki yuqori energiya iste'moli kabi muammolarga duch kelsa, CHTEE sizning haqiqiy ishlab chiqarish jarayoniga asoslangan yechimni taqdim etishi mumkin. Uskunani tanlash va o'choq dizaynidan tortib o'rnatish va texnik yordamga qadar bizning muhandislik guruhimiz ishonchli va samarali issiqlik bilan ishlov berish tizimlarini qurish uchun mijozlar bilan yaqindan hamkorlik qiladi.